

 Eng




Základy tvárnosti kovov pri lisovacích operáciách
 2026.10.01
 Priemyselné správy
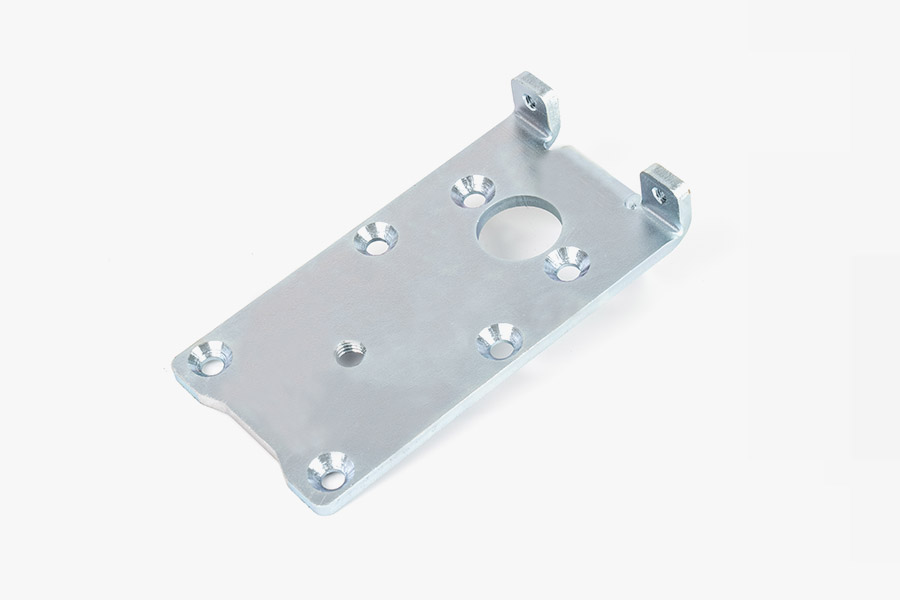
Lisovanie kovov predstavuje jednu z najefektívnejších techník hromadnej výroby v modernej priemyselnej výrobe. Proces premieňa ploché kovové zvitky alebo plechy na presné trojrozmerné komponenty prostredníctvom riadenej mechanickej deformácie. Keď výrobné zariadenia vyrábajú Lisovanie kovových dielov celková jednoduchosť spracovania do značnej miery závisí od vnútorných mechanických, fyzikálnych a metalurgických vlastností vybranej suroviny. Výber kovu, ktorý ľahko podlieha silám strihu, ohýbania, razenia a ťahania, znižuje požiadavky na tonáž lisu, predlžuje životnosť nástrojovej ocele, minimalizuje tvorbu šrotu a zabezpečuje konzistentnú opakovateľnosť rozmerov v rámci rozsiahlych výrobných sérií.
Určenie, ktorý kov ponúka najvyšší stupeň tvarovateľnosti, si vyžaduje vyhodnotenie kľúčových mechanických vlastností, ako je medza klzu, medza pevnosti v ťahu, celkové percento predĺženia, správanie pri deformácii a kryštalografickej mriežkovej štruktúre. Zatiaľ čo viaceré neželezné a železné kovy vykazujú priaznivé vlastnosti pri spracovaní za studena, komerčne čisté hliníkové zliatiny, mäkké mosadzné formulácie, nízkouhlíkové ťažné ocele a nelegovaná meď vynikajú ako najľahšie deformovateľné kovy pri mechanickom lisovacom lise. Pochopenie toho, ako sa tieto materiály správajú pod tlakom, umožňuje dizajnérom komponentov a nástrojovým inžinierom optimalizovať efektivitu výroby pri zachovaní štrukturálnej integrity.
Tvarovateľnosť plechu definuje schopnosť kovového materiálu podstúpiť trvalú plastickú deformáciu bez toho, aby došlo k lokalizovanému zužovaniu, trhaniu, mikrotrhlinám alebo silnému rozmerovému pruženiu. Pri lisovacích operáciách tvarovateľnosť určuje, ako ľahko sa surový materiál prispôsobí geometrii dutín razidla a matrice pri použitej tonáži.
Vzťahy medze klzu a pevnosti v ťahu
Prechod od dočasného elastického ohybu k trvalému štrukturálnemu tvarovaniu nastáva, keď aplikované mechanické napätie presiahne medzu klzu materiálu. Kovy s nižšou počiatočnou medzou klzu vyžadujú podstatne menšiu lisovaciu silu na začatie plastickej deformácie. Tento nižší prah sily znižuje vnútorné napätie v komponentoch matrice a umožňuje výrobcom používať mechanické alebo hydraulické lisy s nižšou tonážou.
Rovnako kritická je hranica medzi medzou klzu a medzou pevnosti v ťahu. Široký pomer prieťažnosti k ťahu poskytuje široké prevádzkové okno počas tvárnenia. Keď má surovina nízku medzu klzu v kombinácii s vysokou medzou pevnosti v ťahu, deformuje sa nepretržite pod tlakom razidla bez náhleho prekročenia hranice pevnosti, čo by inak viedlo k prasknutiu alebo úplnému roztrhnutiu materiálu.
Percento predĺženia a kapacita plastickej deformácie
Celkové predĺženie meria percentuálny rozsah, do ktorého sa vzorka kovu môže natiahnuť predtým, ako dôjde k fyzickému zlomu. Materiály vykazujúce vysoké percento rovnomerného predĺženia vyhovujú extrémnemu geometrickému rozťahovaniu bez lokalizovaného stenčenia. Počas zložitých operácií plytkého ťahania alebo ťažkého obrubovania umožňuje vysoké predĺženie štruktúre zŕn materiálu, aby sa hladko natiahli cez polomery vstupu lisovníka, čím sa napätie rovnomerne rozloží na obrobok.
Exponent spevnenia deformácie a pomer plastickej deformácie
Exponent deformačného spevnenia, bežne označovaný ako hodnota n, meria schopnosť kovu pracovať spevnením, keď sa deformuje. Vyššia hodnota n naznačuje, že ako sa lokalizovaná oblasť deformuje, spevňuje sa a prenáša následné deformačné sily do okolitých neopracovaných oblastí. Tento mechanizmus rozširuje plastickú deformáciu na širšiu plochu povrchu, čím zabraňuje predčasnému hrdlovaniu.
Pomer plastickej deformácie, označený ako hodnota r alebo normálna anizotropia, meria odolnosť plechu voči stenčovaniu steny pri hlbokom ťahaní. Vysoká hodnota r znamená, že plech uprednostňuje ťahanie smerom dovnútra z oblasti príruby, než stenčovanie cez svoju hrúbku. Kovy kombinujúce vysokú hodnotu n s vysokou hodnotou r predstavujú výnimočne jednoduché spracovanie, keď výrobcovia vytvárajú hlboké dutiny na lisovanie kovových dielov.
Hliníkové zliatiny ako vysoko tvarovateľné kovy na lisovanie
Komerčne čisté druhy hliníka a mäkké tepelne nespracovateľné hliníkové zliatiny sú všeobecne uznávané medzi najjednoduchšie materiály na spracovanie v lisoch na lisovanie plechu. Ich výnimočný výkon pri tvárnení za studena pramení priamo z ich atómovej architektúry a nízkej mechanickej odolnosti.
Mechanika kubickej mriežky so stredom tváre
Hliník má plošne centrovanú štruktúru kubickej kryštálovej mriežky. Toto usporiadanie atómov obsahuje dvanásť systémov primárneho sklzu, ktoré poskytujú početné kryštalografické smery, pozdĺž ktorých sa atómové roviny posúvajú jedna po druhej pod šmykovým napätím. Pretože pri okolitých teplotách ľahko dochádza k sklzu, hliník vykazuje vysokú prirodzenú ťažnosť, nízku odolnosť v šmyku a vynikajúcu schopnosť tečenia plastov pod mechanickými lisovacími baranmi.
Výkon nelegovaného hliníka triedy jedenásťsto
Komerčne čistá hliníková zliatina jedenásťsto v plne žíhanom stave O predstavuje jeden z najľahšie lisovateľných kovových materiálov. S obsahom hliníka deväťdesiatdeväť percent alebo viac má tento materiál extrémne nízku medzu klzu spojenú s vysokými hodnotami celkového predĺženia, ktoré často presahujú tridsaťpäť percent.
Keď progresívne alebo prenosové lisovacie súpravy spracovávajú jedenásťsto sériový hliník, raziace sily zostávajú mimoriadne nízke. Materiál hladko prúdi do zložitých dutín matrice, vďaka čomu je vhodný pre zložité dekoratívne uzávery, elektrické reflektory, rebrá výmenníkov tepla a plytké obaly nádob. Navyše, mäkká povaha nelegovaného hliníka má za následok minimálne abrazívne opotrebenie gombíkov z kalenej nástrojovej ocele, čím sa predlžujú intervaly údržby nástrojov počas dlhých výrobných cyklov.
Tvarovateľnosť hliníkovej zliatiny Tritisíc tri
Zatiaľ čo čistý hliník ponúka maximálnu mäkkosť, hliníková zliatina tritisíctri zavádza mangán ako primárny legovací prvok na zvýšenie mechanickej pevnosti pri zachovaní vysokej tvarovateľnosti. V žíhanom stave O, zliatina tritisíctri poskytuje vynikajúcu ťažnosť, hladkú ohýbateľnosť a dobrú ťažnosť.
Pridanie mangánu spevňuje hliníkovú matricu prostredníctvom spevnenia tuhého roztoku bez výrazného obmedzenia pohybu dislokácie počas deformácie za studena. Výsledkom je, že hliník série 3033 sa ľahko deformuje pri vysekávaní, prepichovaní a ťahaní, pričom poskytuje vyššiu štrukturálnu tuhosť hotových lisovacích kovových dielov. Typické aplikácie zahŕňajú automobilové tepelné štíty, komponenty HVAC pre domácnosti, kryty zariadení a elektronické kryty.
Ťažnosť hliníkovej zliatiny päťtisíc päťdesiat dva
Hliníková zliatina päťtisícpäťdesiatdva obsahuje horčík, ktorý poskytuje vyššiu pevnosť pri zachovaní úctyhodných charakteristík tvárnenia za studena v žíhanom stave. Horčík zlepšuje správanie pri vytvrdzovaní a umožňuje plechu efektívne rozložiť napätie počas hlbokých tvarovacích ťahov.
Hoci hliník päťtisícpäťdesiatdva vyžaduje o niečo vyššiu lisovaciu tonáž ako zliatina jedenásťsto alebo zliatina tritisíctri, zostáva oveľa jednoduchšie tvarovať ako konštrukčné ocele alebo zliatiny niklu. Jeho vysoká odolnosť proti korózii v slanej vode a dobrá odolnosť proti únave z neho robia preferovanú voľbu pre námorné držiaky, elektronické podvozkové panely a dopravné komponenty, kde sa musí zhodovať vysoká ťažnosť a odolnosť voči životnému prostrediu.
Špeciálne požiadavky na manipuláciu pri lisovaní hliníka
Napriek svojej vynikajúcej tvarovateľnosti si mäkký hliník vyžaduje špecifické prevádzkové úpravy v rámci lisovne. Vďaka svojej mäkkej povrchovej povahe je hliníkový plech náchylný na povrchové odieranie a mikrozváranie na povrch matrice pri extrémnych kontaktných tlakoch.
Na zmiernenie zachytávania materiálu a udržanie kvality povrchovej úpravy výrobcovia nástrojov nanášajú na povrchy razníkov a lisov vysoko leštené diamantové povlaky, ako sú uhlíkové povlaky alebo úpravy nitridom titánu. Okrem toho sa na surové hliníkové zvitky kontinuálne aplikujú syntetické mazivá s nízkou viskozitou, aby sa odstránili mikroskopické nečistoty, znížilo sa trenie a zabránilo sa ryhovaniu povrchu počas vysokorýchlostných lisov.
Nízkouhlíkové ocele a mäkké mäkké ocele
Železné kovy tvoria veľkú časť celkovej celosvetovej výroby lisovania. Medzi zliatinami na báze železa patria medzi železné kovy, ktoré sa najľahšie lisujú do konštrukčných a panelových geometrií, nízkouhlíkové ocele a ocele s mimoriadne hlbokým ťahaním.
Vplyv mikroštruktúry a obsahu uhlíka
Tvarovateľnosť ocele za studena je priamo riadená jej chemickým obsahom uhlíka. Nízkouhlíkové ocele zvyčajne obsahujú menej ako nula jedno nula hmotnostných percent uhlíka. Udržiavanie obsahu uhlíka na minime potláča tvorbu tvrdých cementitových fáz v mikroskopickej železnej matrici, pričom zanecháva prevažne mäkkú feritovú mikroštruktúru.
Ferit vykazuje vysokú ťažnosť a nízku medzu klzu, čo umožňuje oceľovým vložkám dierovacích nástrojov strihať, ohýbať a raziť kov bez potreby nadmernej tonáže. Cievky z nízkouhlíkovej ocele prechádzajú riadeným procesom valcovania a žíhania za studena, aby sa vytvorili optimálne štruktúry zŕn, ktoré maximalizujú rovnomerné predĺženie a schopnosť deformačného spevnenia počas lisovacích operácií.
Komerčné ocele a ťahané ocele
Štandardná komerčná oceľ, označená ako typ B, poskytuje dobrú tvárnosť pre mierne ohýbanie, plytké ťahanie a všeobecné úlohy vysekávanie. Pre náročnejšie geometrické tvary však výrobcovia využívajú oceľ na ťahanie a ocele na hlboké ťahanie.
Ťažná oceľ má prísnejšiu kontrolu nad chemickými nečistotami, ako je síra, fosfor a kremík. Zníženie úrovne nečistôt zabraňuje krehkým inklúziám, ktoré by mohli pôsobiť ako body koncentrácie napätia počas tvárnenia. Hlbokoťažná oceľ vykazuje vysoké rovnomerné predĺženie a priaznivé hodnoty pomeru plastickej deformácie, čo umožňuje dramatické roztiahnutie materiálu bez trhania steny.
Extra hlboké ťahanie kvalitnej ocele
Extra hlbokoťažná kvalitná oceľ predstavuje vrchol tvárnosti medzi železnými plechmi. Tento materiál sa často vyrába ako oceľ bez intersticiálnej zliatiny a používa mikrolegované prísady titánu alebo nióbu na fixáciu zvyškových atómov uhlíka a dusíka v pevnom roztoku.
Elimináciou voľných intersticiálnych atómov oceľ vykazuje predĺženie s nulovou medzou klzu, čím zabraňuje vzniku nevzhľadných povrchových stôp po natiahnutí počas tvárnenia. Mimoriadne hlbokoťažná oceľ dosahuje vysoké hodnoty normálnej anizotropie, vďaka čomu sa výnimočne ľahko lisuje do zložitých panelov karosérií automobilov, hlbokých olejových vaní, vaní spotrebičov a zložitých konštrukčných výliskov, ktoré si vyžadujú silný viacosový tok materiálu.
Odpruženie a rozmerová stabilita nízkouhlíkovej ocele
V porovnaní s vysokopevnostnými legovanými oceľami alebo hliníkovými zliatinami vykazuje nízkouhlíková oceľ predvídateľné pruženie po uvoľnení razidla. Pretože jeho medza klzu zostáva mierna v porovnaní s jeho modulom pružnosti, zvyškové vnútorné napätia sa ľahko odstránia prostredníctvom štandardných lisovacích staníc pre nadmerné ohýbanie alebo spodných raziacich staníc. Táto stabilita zjednodušuje dizajn matrice a urýchľuje počiatočné uvedenie do prevádzky pri výrobe objemových lisovacích kovových dielov.
Zliatiny medi a mosadze v presnom tvárnení
Nelegovaná meď a zliatiny mosadze s vysokým obsahom zinku predstavujú ďalšiu kategóriu mimoriadne ťažných kovov, ktoré sa s výnimočnou ľahkosťou spracovávajú vo vnútri presných razidiel.
Kujnosť nelegovaných druhov medi
Nelegované druhy medi, vrátane vysokovodivej medi bez obsahu kyslíka a elektrolyticky húževnatej smolnej medi, vykazujú pozoruhodnú kujnosť. Rovnako ako hliník, meď kryštalizuje v plošne centrovanej kubickej mriežke, ktorá poskytuje bohaté sklzové roviny pre hladkú plastickú deformáciu pri mechanickom zaťažení.
Meď má nízku medzu klzu spojenú s mimoriadnou ťažnosťou, čo umožňuje ťažké spracovanie za studena bez toho, aby sa vyžadovalo medziproduktové tepelné spracovanie žíhaním. Po lisovaní medený plech ľahko prúdi do dutín mikro matrice, čo z neho robí optimálnu voľbu materiálu pre zložité elektrické svorky, prípojnice, kontakty relé a kolíky elektronických konektorov. Vysoká tepelná vodivosť tiež pomáha rozptýliť trecie teplo generované na rozhraní matrice počas rýchlych progresívnych lisovacích cyklov.
Mosadzná kazeta Tvárniteľnosť sedem nula tridsať
Spomedzi zliatin medi a zinku ponúka mosadz obsahujúca približne sedemdesiat percent medi a tridsať percent zinku najvyššiu kombináciu ťažnosti a pevnosti. Táto špecifická jednofázová mikroštruktúra mosadze alfa poskytuje maximálnu spracovateľnosť za studena.
Nábojová mosadz odvodzuje svoj názov od svojho historického použitia v puzdrách munície s hlbokým ťahom, kde kovové polotovary prechádzajú ťažkými viacstupňovými ťahmi. Pri progresívnych a prenosových operáciách má kazetová mosadz vysokú kapacitu predĺženia, nízku medzu klzu a vynikajúcu odolnosť voči praskaniu hrán pri ostrom ohýbaní alebo silnom kovaní.
Nízke opotrebenie a trenie nástrojov
Zliatiny medi a mosadze majú nízke koeficienty trenia pri kĺzaní po komponentoch lisovnice z kalenej nástrojovej ocele. Ich prirodzená mazivosť minimalizuje abrazívne opotrebenie rezných razníkov a tvárniacich blokov, čím predlžuje životnosť nástroja počas miliónov cyklov zdvihu.
Okrem toho zliatiny medi vykazujú zanedbateľnú rýchlosť mechanického spevnenia počas počiatočných fáz deformácie, čo umožňuje razníkom preraziť čisté vzory otvorov bez otrepov s minimálnou strihovou silou. Hotové medené a mosadzné komponenty si zachovávajú vysokú rozmerovú presnosť a čisté profily hrán bez rozsiahlych operácií sekundárneho odhrotovania.
Kľúčové metalurgické faktory ovplyvňujúce jednoduchosť lisovania
Relatívna ľahkosť, s akou akékoľvek spracovanie kovu vo vnútri razidla závisí od niekoľkých vzájomne súvisiacich metalurgických parametrov. Konštruktéri nástrojov a výrobní inžinieri hodnotia tieto kritériá, aby vybrali optimálne teploty surovín a upravili parametre lisu.
Veľkosť a orientácia štruktúry zŕn
Mikroskopická veľkosť zrna plechu ovplyvňuje fyzikálnu tvárnosť a vzhľad povrchu po deformácii. Jemnozrnné štruktúry, zvyčajne klasifikované medzi veľkosťou zrna ASTM 7 a 8, poskytujú vyššiu medzu klzu, ale poskytujú hladký povrch po tvarovaní.
Naopak, príliš hrubozrnné štruktúry znižujú medzu klzu, uľahčujú počiatočnú deformáciu, ale spôsobujú lokálne zdrsnenie povrchu známe ako pomarančová kôra pri naťahovaní. Defekty pomarančovej kôry vytvárajú mikro stúpačky napätia, ktoré môžu spôsobiť predčasné praskanie počas silného ohýbania. Optimálne spracovanie plechu vyžaduje vyváženú štruktúru zŕn dosiahnutú riadeným továrenským valcovaním za studena a cyklom rekryštalizačného žíhania.
Okrem toho, smer valcovania zrna vzhľadom na hlavné osi lisového ohybu hrá rozhodujúcu úlohu vo výkonnosti materiálu. Ohýbanie plechu kolmo na smer valcovania rozdeľuje ťahové napätie cez viaceré hranice zŕn, čím sa výrazne znižuje pravdepodobnosť štiepenia hrán pozdĺž ohybov s malým polomerom.
Dynamika exponentu deformačného spevnenia
Exponent deformačného spevnenia určuje, ako kov spevňuje, keď sa atómové dislokácie hromadia počas plastickej deformácie. Kovy s vysokými hodnotami deformačného spevnenia predvídateľne vytvrdzujú pod napätím, pričom prenášajú deformačné sily na priľahlé mäkšie oblasti obrobku.
Toto správanie rovnomerného rozloženia napätia zabraňuje lokalizovanému zužovaniu vo vysoko natiahnuteľných zónach, čo umožňuje hladké vytváranie zložitých trojrozmerných prvkov. Žíhaná meď, ťažná oceľ s nízkym obsahom uhlíka a mäkké hliníkové zliatiny si zachovávajú priaznivé exponenty deformačného spevňovania, ktoré podporujú vysokú rozťažnosť materiálu počas jednozdvihových mechanických lisovacích operácií.
Normálna anizotropia a Deep Draw Behaviour
Normálna anizotropia meria pomer šírkovej deformácie k hrúbkovej deformácii počas ťahovej skúšky. Vysoký pomer plastickej deformácie naznačuje, že materiál odoláva stenčovaniu naprieč svojou hrúbkou, pričom sa voľne sťahuje cez rovinu šírky.
Kovy s vysokou normálnou anizotropiou ťahajú materiál smerom dovnútra z okolitých oblastí držiaka polotovaru skôr než naťahujú a stenčujú vertikálne bočné steny nádoby. Materiály s vysokým pomerom plastickej deformácie, ako sú vysokokvalitné ocele pre hlboké ťahanie a žíhaná mosadz alfa, zefektívňujú sekvencie hlbokého ťahania znížením počtu medziľahlých preťahovacích staníc potrebných na dosiahnutie cieľovej hĺbky valca.
Modul pružnosti a kompenzácia pruženia
Modul pružnosti meria vnútornú tuhosť materiálu. Keď baran lisovacieho lisu stúpa a uvoľňuje aplikovaný tvarovací tlak, vnútorné elastické napätie sa uvoľní, čo spôsobí, že sa komponent mierne ohne smerom k pôvodnému plochému tvaru.
Kovy s nízkou medzou klzu v kombinácii s vysokým modulom pružnosti vykazujú minimálne elastické pruženie. Napríklad oceľ s nízkym obsahom uhlíka má vysoký modul pružnosti vzhľadom na jej medzu klzu, čo vedie k tesnej rozmerovej stabilite po tvarovaní. Mäkké hliníkové zliatiny tiež vykazujú zvládnuteľné odpruženie za predpokladu, že polomery ohybu sú navrhnuté správne. Nízka spätná väzba zjednodušuje dizajn geometrie lisovnice, eliminuje rozsiahle brúsenie formou pokusov a chýb a zabezpečuje konzistentné fyzické rozmery naprieč sériovo vyrábanými lisovacími kovovými dielmi.
Úvahy o procese a nástrojoch pre mäkké kovy
Zatiaľ čo mäkké, tvárne kovy sa vo svojej podstate ľahšie tvarujú, maximalizácia efektivity spracovania si vyžaduje konfiguráciu parametrov lisovacej linky a architektúry lisovacích nástrojov tak, aby zodpovedali materiálovým charakteristikám.
Optimalizácia vôle raznice a matrice
Vôľa nástroja definuje fyzický priestor medzi reznou hranou razníka a zodpovedajúcim otvorom v matrici. Správne rozdelenie vôle sa vypočíta na základe hrúbky materiálu a pevnosti materiálu v šmyku.
Pri vysekávaní mäkkých kovov, ako je žíhaný hliník jedenásťsto alebo čistá meď, sú vôle nastavené užšie ako tie, ktoré sa používajú pri vysoko pevných nehrdzavejúcich oceliach. Nadmerná medzera na mäkkých kovoch vedie k tvorbe silných otrepov, prevráteniu hrán a nadmernému ťahaniu materiálu do dutiny formy. Správna vôľa razidla zaisťuje čistý lom materiálu, hladké strihané pásy leštenia a ploché profily komponentov.
Radiusy a leštené povrchové úpravy
Polomery tvarovania na ťažných krúžkoch a hrotoch razníka musia zodpovedať charakteristikám toku mäkkých kovov. Ostré polomery koncentrujú lokalizované napätie, ktoré môže strihať mäkké plechy napriek vysokej vnútornej ťažnosti.
Veľkorysé vstupné polomery podporujú hladký pohyb materiálu do dutín matrice. Okrem toho sú povrchy lisovníc navrhnuté pre mäkké neželezné kovy leštené do vysoko zrkadlového lesku alebo potiahnuté tvrdým tenkým filmom, aby sa zabránilo lokalizovanému povrchovému treniu, zadretiu a prenosu hliníka.
Dynamika mazania a chladenie materiálu
Mazanie hrá rozhodujúcu úlohu pri lisovaní vysoko tvarovateľných plechov. Trenie, ktoré vzniká na rozhraní medzi kovovým plechom a oceľovou matricou, môže obmedziť pohyb materiálu a spôsobiť neočakávané trhanie aj vo vysoko tvárnych zliatinách.
Vo vode rozpustné syntetické kvapaliny a ľahké minerálne oleje znižujú medzné trenie, ochladzujú súčasti nástrojov a vyplavujú uvoľnené kovové mikročastice z dutiny formy. Správna aplikácia tekutiny zaisťuje rovnomerný sklz materiálu pod prítlačnými doskami držiaka polotovaru, čo umožňuje výrobcom využiť plný potenciál predĺženia mäkkého hliníka, mosadze a nízkouhlíkovej ocele.
Stlačte Synchronizácia tonáže a rýchlosti
Mäkké, vysoko tvarovateľné kovy vyžadujú nižšiu celkovú lisovaciu tonáž v porovnaní s vysokopevnostnými nízkolegovanými oceľami alebo konštrukčnými druhmi titánu. Táto požiadavka na nižšiu silu znižuje rázové zaťaženie mechanických lisovacích rámov, protiľahlých tyčí a kľukových hriadeľov.
Okrem toho je možné tvárne neželezné kovy spracovávať pri vysokých rýchlostiach lisovacích zdvihov, ktoré často presahujú niekoľko stoviek zdvihov za minútu v automatizovaných progresívnych lisovacích linkách. Synchronizácia mechanizmov rýchleho podávania materiálu s vysokorýchlostnými mechanickými lisovacími zdvihmi prináša vysokú výrobnú kapacitu a minimálne náklady na hotový komponent.
Porovnávacie hodnotenie lisovacích kovov
Hodnotenie relatívnej tvarovateľnosti a prevádzkového vplyvu rôznych technických kovov umožňuje plánovačom výroby vyvážiť náklady na materiál, mechanické vlastnosti a jednoduchosť výroby. Nasledujúce porovnanie zdôrazňuje kľúčové kvalitatívne metriky tvárniteľnosti naprieč primárnymi zliatinami na lisovanie kovov.
Úvahy o materiálových nákladoch v porovnaní s výrobným výstupom
Zatiaľ čo ultramäkké neželezné kovy, ako je čistý hliník alebo mosadz na kartuše, ponúkajú maximálnu jednoduchosť lisovania, náklady na získanie surovín musia byť porovnané so ziskom z objemu výroby. Neželezné kovy majú vo všeobecnosti vyššiu cenu surovín za libru ako štandardné uhlíkové ocele.
Spracovanie vysoko tvárnych neželezných kovov však dramaticky znižuje náklady na údržbu nástrojov, predlžuje intervaly ostrenia razníkov a umožňuje použitie lisovacích strojov s ľahšou tonážou. V prípade veľkoobjemových komponentov s hlbokými ťažnými dutinami alebo zložitými viacsmernými ohybmi, úspory dosiahnuté zníženým opotrebovaním lisovnice a vyššími rýchlosťami cyklu často kompenzujú vyššie výdavky na suroviny počas životnosti produktu.
Geometrické obmedzenia a medze tvarovateľnosti
Dokonca aj najťažšie kovy majú fyzikálne hranice týkajúce sa maximálnej závažnosti deformácie. Pokus vytlačiť žíhaný hliníkový plech alebo extra hlbokoťažný oceľový polotovar za hranicu rovnomerného predĺženia spôsobuje lokalizované zužovanie a konečné roztrhnutie.
Nástrojoví inžinieri využívajú medzné diagramy tvarovania na mapovanie bezpečných prevádzkových zón pre mäkké plechy. Vyhodnotením distribúcie veľkého napätia a malého napätia v oblastiach s vysokým roztiahnutím vložia konštruktéri zápustiek medziľahlé predtvarovacie stanice, pridajú výrezy na odľahčenie materiálu alebo upravia upínacie sily držiaka polotovaru tak, aby sa lokálna deformácia udržala v bezpečných hraniciach materiálu.
Praktické inžinierske pokyny pre výber kovu
Výber najjednoduchšieho kovu pre konkrétny lisovací projekt vyžaduje zosúladenie funkčných požiadaviek na konečné použitie s jednoduchosťou výroby. Uplatňovanie praktických metalurgických pokynov počas počiatočného návrhu komponentov zabraňuje prekážkam výroby.
Prispôsobenie ťažnosti hĺbke ťahu a tvrdosti tvaru
Pri navrhovaní jednoduchých rovinných komponentov so základnými vnútornými dierovanými otvormi a plytkými ohnutými okrajovými prírubami poskytuje štandardná komerčná nízkouhlíková oceľ alebo polotvrdý hliník primeranú tvarovateľnosť pri zachovaní tuhosti dielu.
Ak však geometria komponentov zahŕňa hlboké bezšvové dutiny, vysoké valcové škrupiny alebo zložené zakrivené povrchy, dizajnéri komponentov by mali nariadiť plne žíhané hliníkové zliatiny O temperovanie, mosadz alebo extra hlbokoťažné kvalitné ocele. Špecifikácia temperovania mäkkého materiálu vpredu zaisťuje hladké natiahnutie surového materiálu bez potreby zložitých viacstupňových sekvencií žíhania počas výroby.
Hranice polomeru a stratégie orientácie ohybu
Aby sa plne využila prirodzená ťažnosť ľahko lisovateľných kovov, výkresy komponentov by mali zahŕňať veľkorysé vnútorné polomery ohybu. Vo všeobecnosti by sa vnútorné polomery ohybu mali rovnať alebo presahovať jednu hrúbku plechu materiálu pre mäkké hliníkové a nízkouhlíkové ocele.
Okrem toho by usporiadanie komponentov na kontinuálnych zvitkových pásoch malo orientovať primárne ohybové línie v pravých uhloch k smeru valcovania kovového pásu. Zarovnanie ohybových línií cez zrno minimalizuje koncentráciu ťahového napätia pozdĺž vonkajších polomerov ohybu, čím sa prakticky eliminuje praskanie hrán aj pri lisovaní tesných štrukturálnych záhybov.
Pravidlá prípravy hrán a umiestňovania otvorov
Dokonca aj mäkké kovy môžu zaznamenať predčasné roztrhnutie, ak sú prvky dierovacieho otvoru umiestnené príliš blízko k vytvoreným prírubám alebo prázdnym okrajom. Prepichovanie otvorov pred ťažkým tvarovaním roztiahne obvody otvorov, čím sa zavedie lokalizované napätie na okraji.
Umiestnenie okrajov otvorov v minimálnej vzdialenosti dvojnásobku až trojnásobku hrúbky materiálu od hlavných ohybových línií zachováva kontinuitu materiálu a umožňuje rovnomerný tok mäkkých plechov počas zostupu razníka. Pre maximálnu kvalitu hrán vytvárajú ostré dierovacie dierovače s leštenými reznými hranami obvody bez otrepov, ktoré odolajú silnému sekundárnemu lemovaniu bez štiepania hrán.


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Autorské práva © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
