

 Eng



 Domov / Novinky / Priemyselné správy / Vysoko presné razenie: Tolerancie, nástroje, materiály a sprievodca zdrojov
Vysoko presné razenie: Tolerancie, nástroje, materiály a sprievodca zdrojov
 2026.10.22
 Priemyselné správy
Kontaktná pružina 0,4 mm z nehrdzavejúcej ocele pre miniatúrny istič nesie ±0,03 mm na kontaktnej medzere, 0,02 mm limit otrepu a rovinnosť 0,05 mm cez rozpätie 25 mm. Lis, ktorý ho tvorí, môže byť 45-tonový stroj – na špecifikačnom liste nevýrazný. To, čo v skutočnosti robí túto časť „vysokou presnosťou“, je všetko okolo lisu: rozloženie pásu, vôľa matrice, certifikát materiálu, snímač v matrici, ktorý zastaví zdvih, keď sa slimák nevysunie, a správa o rozmeroch, ktorá cestuje so zásielkou.
Pracovná definícia je teda takáto: vysoko presné lisovanie je proces progresívneho lisovania, v ktorom sú rozmerová tolerancia, výška otrepu, rovinnosť a opakovateľnosť medzi jednotlivými dávkami dostatočne prísne kontrolované, aby diel mohol ísť priamo do zostavy bez triedenia, prepracovania alebo 100% kontroly. Všetko, čo nasleduje, vysvetľuje, ako je táto kontrola navrhnutá, čo stojí, kde ticho zlyhá a ako ju môže kupujúci špecifikovať a kvalifikovať bez toho, aby objavil problémy po šiestich týždňoch výroby.
Pred detailom stojí za to uviesť tri závery:
- Presnosť je navrhnutá do dielu a nástroja, nie je nastavená na lise. Zhruba 70 – 80 % dosiahnuteľnej tolerancie je fixovaných geometriou dielu, výberom materiálu a dizajnom matrice pred prvým zdvihom.
- Tolerancia a náklady nie sú lineárne spojené. Utiahnutie nekritického rozmeru od ±0,20 mm do ±0,05 mm je takmer voľné; kritické utiahnutie od ±0,05 mm do ±0,02 mm môže zvýšiť náklady na nástroje o 30–60 %.
- Väčšina únikov kvality pri lisovaných komponentoch sa spája s variabilitou materiálu a opotrebovaním nástrojov, nie s presnosťou stroja. Kupujúci, ktorí riadia tieto dve premenné, majú len zriedka argumenty o tolerancii.
Čo znamená vysoko presné razenie v praxi
Neexistuje žiadny univerzálny štandard, ktorý by definoval „vysokú presnosť“ razenia. Rôzni dodávatelia kreslia čiaru na rôznych miestach, a preto je objednávka, ktorá jednoducho hovorí „vysoká presnosť“, takmer zbytočná. Dôležité je tolerančné pásmo, ktoré sú nástroje vyrobené tak, aby držali počas celého výrobného cyklu, nielen na prvej vzorke.
Užitočným spôsobom určovania schopnosti rámu je trieda tolerancie, pretože trieda riadi rozpočet na nástroje, metódu kontroly a objem, pri ktorom ekonomika stále funguje.
| triedy | Tolerancia kritických funkcií | Výška otrepu (typická) | Rovinnosť nad 100 mm | Reprezentatívne časti |
|---|---|---|---|---|
| Všeobecný plech | ±0,20 mm | ≤0,10 mm | 0,30 mm | Konzoly, kryty, panely podvozku, montážne dosky |
| Presné razenie | ±0,05 mm | ≤0,05 mm | 0,10 mm | Kryty konektorov, tieniace plechovky, svorky, držiaky prípojníc |
| Vysoko presné razenie | ±0,02 mm, až do ±0,01 mm na vybraných prvkoch | ≤0,02–0,03 mm | 0,05 mm | Kontaktné pružiny, komponenty relé, lamely motora, kryty snímačov, malé presné zostavy |
V tabuľke stoja za zmienku dve veci. Po prvé, požiadavka na otrepy je v praxi zvyčajne tvrdším obmedzením. Limit otrepu 0,05 mm na diele s hrúbkou 0,3 mm znie skromne, kým nezohľadníte opotrebovanie razníka pri 500 000 úderoch. Po druhé, na kvalifikátore "vybrané funkcie" záleží: žiadny nástroj neudrží všade ±0,01 mm a výkres, ktorý to vyžaduje globálne, bude buď veľmi vysoký, alebo nebude vôbec.
Presnosť presahuje aj dvojrozmernú kresbu. Diel môže byť rozmerovo dokonalý a napriek tomu sa nepodarí zostaviť kvôli skrúteniu, vyklenutiu, stavu hrán alebo zvyškovému napätiu, ktoré sa otvorí po pokovovaní. Skúsení kupujúci špecifikujú tieto vlastnosti výslovne.
O presnosti sa rozhodne pred spustením tlače
Keď sa lisovaný diel dostane mimo tolerancie, inštinktívna otázka znie: „Čo je so strojom zlé?“ Takmer nikdy to nie je stroj. Štyri páky ovládajú výsledok a sú nastavené v tomto poradí.
Návrh dielu a návrh na výrobu
Najčastejšou príčinou neoceniteľného projektu vysoko presného razenia je kresba zdedená z procesu obrábania alebo tlakového liatia. Obrábané diely si bežne vyžadujú ostré vnútorné rohy, hlboké úzke vrecká a variácie hrúbky steny, ktoré lisovnica nedokáže ekonomicky reprodukovať. Revízia vhodná na lisovanie – pridaný reliéf, upravené polomery ohybu, preorientované prvky tak, aby sedeli na jednej stanici – často znižuje náklady bez toho, aby ste sa dotkli funkcie.
Minimálny polomer ohybu je dobrá skorá kontrola. Pre mäkkú oceľ je možné dosiahnuť vnútorný polomer 0,8 – 1,0 násobok hrúbky materiálu bez praskania; v prípade austenitickej nehrdzavejúcej ocele povoľte približne 2-násobnú hrúbku kvôli mechanickému spevneniu a odpruženiu. Čokoľvek tesnejšie potrebuje buď iný materiál, žíhanie medzi operáciami alebo redizajn.
Vôľa matrice a rozloženie pásu
Rezná vôľa je zvyčajne 5 – 8 % hrúbky materiálu na každej strane pre uhlíkovú oceľ, o niečo menšia pre nehrdzavejúcu oceľ a mosadz, o niečo viac pre hliník. Príliš malá vôľa zvyšuje dierovaciu silu, urýchľuje opotrebenie a vytvára sekundárny strih a vyšší otrep; príliš veľa spôsobuje prevrátenie, drsnú lomovú plochu a otrepy, ktoré sa skôr ohýbajú ako strihajú.
Rozloženie prúžkov riadi opakovateľnosť rovnako ako samotná matrica. Pilotné otvory, ktoré lokalizujú každú stanicu, primeraná šírka nosiča, konzistentné šírky mostíkov medzi časťami a vyvážený tok materiálu okolo pásu, to všetko znižuje polohovú chybu. Pri práci s vysokou presnosťou je pás často navrhnutý tak, že kritické prvky sa vytvárajú na tej istej stanici a nie sú opätovne zaregistrované v smere toku – každá opätovná registrácia je príležitosťou na chybu pri ukladaní.
Materiálová konzistencia
Forma postavená pre 180 HV substrát bude produkovať rôzne rozmery, keď príde cievka s 220 HV, pretože pruženie sa zmení na medzu klzu. Variácia tvrdosti medzi cievkami 20 HV je bežná v komerčných triedach a postačuje na posunutie uhla ohybu o 0,5–1,5 stupňa. Kupujúci nakupujúci vysoko presné výlisky by mali očakávať prichádzajúce certifikáty materiálu s tvrdosťou a mechanickými vlastnosťami a dodávatelia by ich mali odoberať. Ak je požiadavka skutočne prísna, špecifikujte radšej rozsah tvrdosti než len triedu.
Riadenie procesu na podlahe
Opotrebenie dierok. Progresívna uhlíková oceľ zvyčajne potrebuje prebrúsenie každých 100 000 – 300 000 zdvihov v závislosti od hrúbky a povlaku; nehrdzavejúca je náročnejšia na nástroje. To, čo oddeľuje spoľahlivého dodávateľa s vysokou presnosťou, je plán prebrúsenia riadený nameranou výškou otrepu a rozmerom dielu, nie poruchou. Snímače v matrici na detekciu slimákov, polohu pásu, nesprávne podávanie a zapojenie pilota sú štandardom pre seriózne nástroje, pretože premieňajú prípad šrotu na zastavený lis namiesto 5 000 podozrivých dielov.
Procesný reťazec za vysoko presným lisovaným dielom
Vysoko presné razenie je zriedka jedinou operáciou od cievky po prepravnú krabicu. Pochopenie reťazca pomáha kupujúcemu zistiť, kde stoja náklady a kde sa skrýva riziko.
Blanking, piercing a formovanie
Progresívna matrica kombinuje vysekávanie, dierovanie, vrúbkovanie, ohýbanie, kreslenie a razenie na 6–20 staniciach. Každá stanica vykoná jeden prírastok geometrie a diel zostane pripojený k pásu až do konečného odrezania. Výhoda presnosti pochádza z toho, že nikdy neuvoľníte súčiastku: nikdy nie je znovu upevnená, takže základnú stratégiu udržiava nástroj a nie operátor.
Funkcie in-die
Moderné vysoko presné nástroje často obsahujú funkcie, ktoré bývali sekundárnymi operáciami. Závitovanie v zápustke, nitovanie v zápustke, vysekávanie zápustkou, rezanie laserom v zápustke pre prvky, ktoré by si inak vyžadovali samostatný priechod, a meranie kritického rozmeru zápustkou, to všetko znižuje manipuláciu. Manipulácia je miesto, kde sa stráca presnosť – zakaždým, keď dielec opustí jeden stroj a vstúpi do iného, objaví sa nový prípravok a nový balík tolerancií.
Sekundárne operácie a montáže
Nie všetko sa dá alebo by sa malo robiť v kocke. Odihlovanie, omieľanie, tvarovanie závitov, zváranie, vkladanie plastových nalisovaných foriem a montáž niekoľkých lisovaných dielov do podzostavy sú bežné následné kroky. Keď súčiastka potrebuje dve vyrazené polovice, zvar, závitovú vložku a plastový prvok, konsolidáciou tejto práce s jedným dodávateľom sa odstráni hromada tolerancií, ktorá sa objaví, keď traja predajcovia pracujú podľa vlastnej interpretácie výkresu.
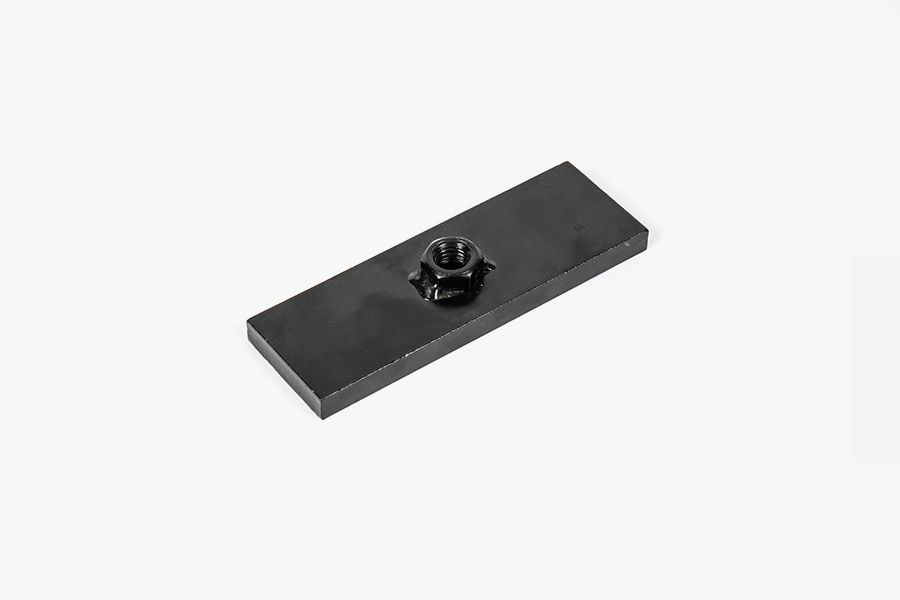
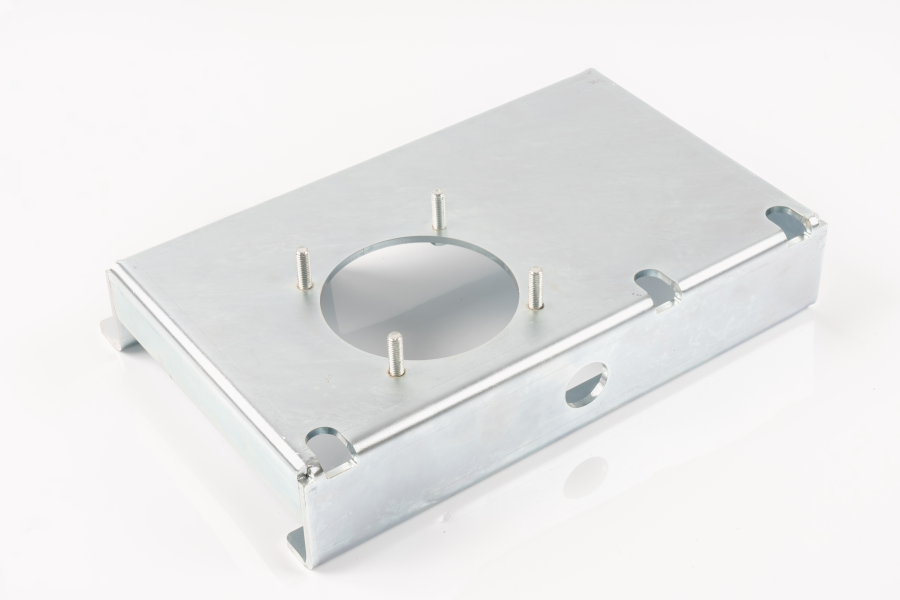 Vlastné zostavy a podzostavy Vlastné vyrobené zostavy a podzostavy, ktoré konsolidujú lisovanie, zváranie, inštaláciu spojovacích prvkov a konečnú úpravu, aby sa znížil počet tolerancií od viacerých predajcov. Zobraziť produkt →
Praktické pravidlo: ak má zostava viac ako tri komponenty a zhoda medzi nimi je funkčne kritická, zaobstarajte si radšej zostavu ako jednotlivé diely. Rozmerové hádky medzi dvoma dodávateľmi, ktorí každý tvrdia, že sú v rámci svojej vlastnej tolerancie, je nákladné vyriešiť.
Výber materiálu Nastavuje tolerančný strop
Žiadna konštrukcia matrice nekompenzuje nevhodný substrát. Materiál určuje spätné pruženie, dosiahnuteľné otrepy, rýchlosť opotrebovania nástroja a koľko sa diel bude pohybovať po pokovovaní alebo tepelnom spracovaní.
| Materiál | Typická hrúbka | Tvarovateľnosť | Odolnosť proti korózii | Kde sa to hodí |
|---|---|---|---|---|
| Uhlíková oceľ valcovaná za studena (SPCC / DC01) | 0,2–3,0 mm | Výborne | Žiadne bez povlaku | Vnútorné konzoly, konštrukčné diely, komponenty citlivé na náklady |
| Elektrogalvanizovaná oceľ (SECC) | 0,3–2,0 mm | Dobre | Mierne | Elektrické skrine, podvozok, hardvér |
| Žiarovo pozinkovaná oceľ (SGCC) | 0,4–3,0 mm | Dobre | Dobre | Vonkajšie kryty, konštrukčné kovanie |
| Nerez 301/304 | 0,1–2,0 mm | Mierne, high springback | Výborne | Pružiny, kontakty, časti spotrebičov a potravinárskych zariadení |
| Nerez 316 | 0,2–1,5 mm | Mierne | Veľmi dobrý, odolný voči chloridom | Námorné, chemické a lekárske kryty |
| Hliník 5052/1060 | 0,3–3,0 mm | Dobre, low springback | Dobre when anodised | Ľahké kryty, chladiče, kryty |
| Mosadz C2680 / meď C1100 | 0,1–1,5 mm | Výborne | Dobre | Svorky, prípojnice, kontakty, vodivé časti |
| Pružinová oceľ 65Mn/301 | 0,1–1,2 mm | Spravodlivé, vyžaduje úľavu od stresu | Slabé bez povlaku | Klipy, pružiny, upevňovacie prvky |
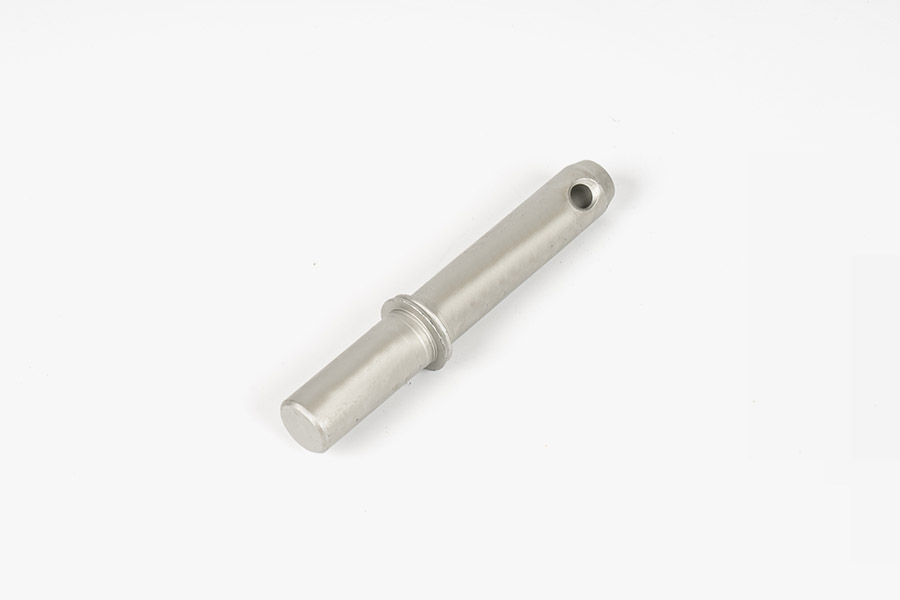
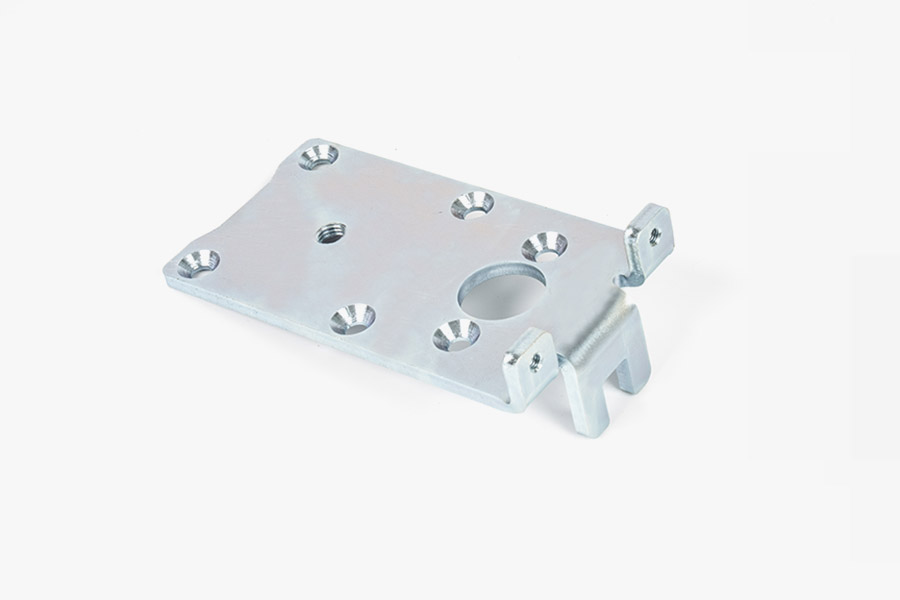
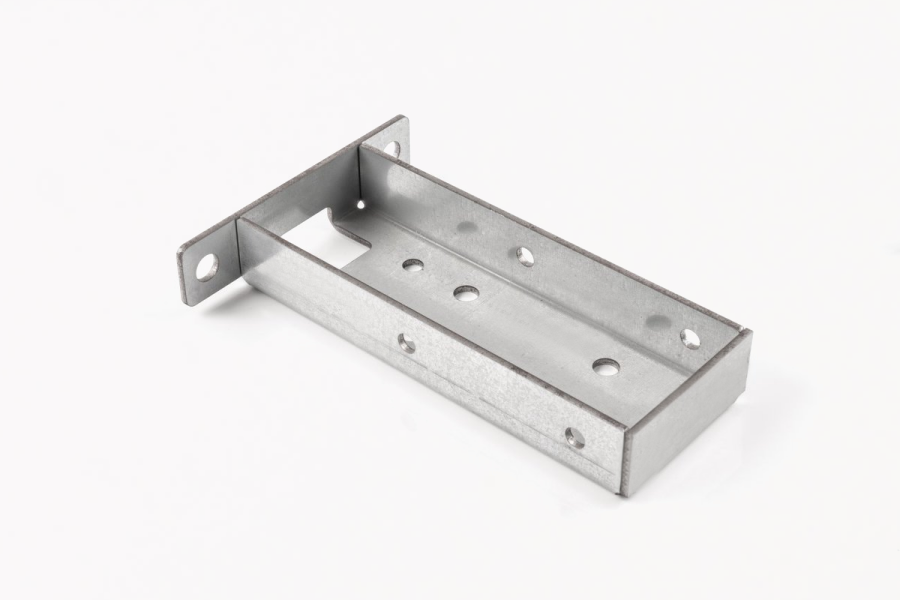 Lisovanie kovových dielov pre presné aplikácie Presné lisované kovové diely pre automobilový priemysel, elektroniku, spotrebiče a nové energetické zariadenia s rozmerovou presnosťou, pevnosťou a rovinnosťou vhodné pre rámy, kryty a konektory. Zobraziť produkt →
Dve materiálne rozhodnutia spôsobujú viac prepracovania ako ktorékoľvek iné. Prvým je nahradenie "dostatočne blízkej" triedy na úsporu nákladov: SECC namiesto SPCC mení stav povrchu a trenie v matrici a môže posunúť tvarované rozmery o niekoľko stotín milimetra. Druhým je ignorovanie smeru zrna. Ohýbanie rovnobežne so smerom valcovania spôsobuje praskanie pri užších polomeroch ako ohýbanie cez neho, takže časť, ktorá sa dokonale formuje v jednej orientácii, môže pri otáčaní cievky zlyhať.
Ďalším tichým prispievateľom je tolerancia hrúbky v surovej cievke. Komerčná cievka sa bežne dodáva s presnosťou ±0,05 mm alebo ±10 % nominálnej hodnoty, podľa toho, ktorá hodnota je väčšia. Na 0,5 mm diele vyžadujúcom celkovú výšku ± 0,03 mm môže samotná tolerancia cievky pohltiť celý rozpočet. Kupujúci v tomto rozsahu by mali špecifikovať užšiu toleranciu hrúbky materiálu a očakávať, že za to zaplatia.
Ako spolu ladia tolerancia, GD&T a inšpekcia
Výkres plný ±0,02 mm popisov bez vzťažných bodov a bez uvedenej metódy kontroly je výzvou na spor. Geometrické kótovanie a tolerovanie to rieši definovaním funkčných základov a oddelením veľkosti od tvaru, orientácie a polohy. Označenie polohy Ø0,05 mm v MMC na dvoch montážnych otvoroch napríklad povie výrobcovi nástrojov, čo presne musí matrica dosiahnuť, a inšpektorovi presne povie, čo má merať – a umožňuje bonusovú toleranciu, ktorú jednoduchá tolerancia ±0,02 mm boxu neumožňuje.
Tri praktické konvencie sa oplatí dohodnúť s ktorýmkoľvek dodávateľom vo fáze cenovej ponuky:
- Ktoré charakteristiky sú kritické, ktoré sú hlavné a ktoré sú len referenčné. Väčšina výkresov nerozlišuje, takže všetko sa kontroluje a všetko stojí peniaze.
- Schopnosť procesu sa zameriava na kritické charakteristiky. Cpk 1,33 je spoločný základ, 1,67 pre automobilové diely alebo diely súvisiace s bezpečnosťou.
- Či prvá kontrola výrobku predstavuje úplné rozmerové usporiadanie alebo obmedzenú kontrolu a či sa musí opakovať po akejkoľvek úprave nástrojov.
Inšpekčné zariadenie by malo zodpovedať tolerancii, neprekračovať ju o toľko, aby dominovali náklady na meranie. Typický vysoko presný pracovný postup využíva súradnicový merací stroj pre prvé výrobky a zložitú geometriu, optický alebo vizuálny systém pre ploché prvky a otrepy, profilový projektor pre polomery a uhly, tester drsnosti pre stav hrán a povrchu a ručné meradlá na vysokofrekvenčné kontroly na linke. Testovanie tvrdosti a meranie hrúbky povlaku dopĺňajú obraz častí, ktoré sú tepelne spracované alebo pokovované.
Kontrola tolerancie na výrobnej úrovni je skôr štatistickým cvičením ako inšpekčným cvičením. Kontrola každého 200. dielu a vykreslenie kritických rozmerov ukazuje trend opotrebovania nástroja dlho predtým, ako diel prekročí toleranciu, čo umožňuje dodávateľovi prebrúsiť pod podmienkou, že dôjde k poruche. Pre hlbšie zaobchádzanie so stohovaním a polohovou chybou si pozrite toto vysvetlenie kontrola rozmerovej tolerancie a chýb tvaru a polohy pri vysoko presnom lisovaní .
Povrchová úprava, pokovovanie a tolerancia, ktorú spotrebujú
Pokovovanie pridáva kov. 10 µm vrstva zinku na každej ploche zväčšuje časť o hrúbke 0,50 mm na 0,52 mm, čo je v poriadku pre konzolu a fatálne pre zalisovanú koncovku. Kupujúci by mali uviesť, či rozmery výkresu platia pred alebo po dokončení – väčšina výkresov nie a predvolený predpoklad sa medzi dodávateľmi líši.
| Dokončiť | Typická hrúbka | Vplyv na rozmery | Úvahy |
|---|---|---|---|
| Galvanické pokovovanie zinkom | 5-15 µm | Spotrebuje 10–30 µm celkového prídavku na obe strany | Riziko krehnutia vodíkom na pružinových oceliach s vysokou pevnosťou; potrebné pečenie |
| Zinok-nikel | 8-15 µm | Podobne ako zinok | Lepší výkon soľného postreku, vyššie náklady |
| Pasivácia (nehrdzavejúca) | Menej ako 1 µm | zanedbateľné | Odstraňuje voľné železo; vzhľad veľmi nemení |
| Bezprúdový nikel | 3-25 µm | Jednotné, ale musí byť rozpočtované | Dobre wear resistance and solderability |
| Pocínovanie | 3-10 µm | Malý, ale merateľný na jemných funkciách | Predovšetkým pre spájkovateľnosť |
| Práškový lak / e-coat | 40-100 µm | Významné; vyžaduje maskovanie kritických funkcií | Maskovanie zvyšuje náklady na manipuláciu |
| Vibračné odhrotovanie / bubnovanie | Odstraňuje 5–25 µm okrajového materiálu | Zmení stav hrán a môže zaobliť rohy | Často je potrebné držať výrez |
Na poradí operácií záleží rovnako ako na samotnom dokončení. Pokovovanie po tvarovaní je normálne; pokovovanie pred tvarovaním popraská povlak pri každom ohybe. Uvoľnenie pnutia na pružinovej oceli by malo nastať po tvarovaní a pred pokovovaním. A tam, kde je dielec tepelne spracovaný aj pokovovaný, môže tepelné spracovanie posunúť rozmery dostatočne na to, aby si následne vyžadovala kalibráciu.
Nástroje: Stredisko skutočných nákladov
Pri vysoko presnom razení je nástroj produktom. Tlač je tovar; matrica je duševné vlastníctvo, ktoré určuje, či je diel v tolerancii pri zdvihu 800 000, ako aj pri zdvihu 800. Kupujúci, ktorí považujú nástroje za dodatočný nápad, za to zvyčajne zaplatia dvakrát.
| Typ nástroja | Stanice | Ekonomický objem | Relatívna cena nástroja | Poznámky |
|---|---|---|---|---|
| Jednostupňové | 1 | Menej ako 5000 kusov ročne | 1× | Jednoduchá, pomalá, presnosť závislá od operátora |
| Zlúčenina | 1 (prázdny a formulár spolu) | 5 000 – 50 000 kusov | 2–3× | Dobre for flat parts with one forming step |
| Progresívne | 6–20 | 50 000 kusov a viac | 5–15× | Predvolená voľba pre vysoko presnú prácu |
| Prestup | Viacnásobné, časť prenášaná medzi lismi | Veľký objem, veľké časti | Vysoká | Používa sa tam, kde je časť príliš veľká na prúžok |
 Služby vysoko presného razenia na mieru Vysoká-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Zobraziť produkt →
Do každej diskusie o nástrojoch patrí päť obchodných podmienok a žiadna z nich nie je zvyčajne dobrovoľne:
- Vlastníctvo. Kto je vlastníkom matrice a za akých podmienok ju môže kupujúci vziať do iného lisu? Nástroj, ktorý sa hodí len na lôžko lisu jedného dodávateľa, má obmedzenú prenosovú hodnotu.
- Očakávaná smrť. Zvyčajne sa uvádza v ťahoch pred veľkou rekonštrukciou. Nástroj skonštruovaný na 300 000 úderov a nástroj vyrobený na 3 000 000 vyzerajú podobne v cenovej ponuke a výrazne sa líšia v päťročných nákladoch.
- Náhradné diely a diely podliehajúce opotrebovaniu. Razníky, vložky a pružiny sú spotrebný materiál. Či sú skladované lokálne alebo odoslané zo zahraničia, určuje čas zotavenia po rozbití.
- Revízna politika. Koľko inžinierskych zmien je zahrnutých, za akú cenu a ako dlho trvá implementácia zmeny.
- Prídavok prebrúsenia. Matrica musí byť navrhnutá s dostatočným množstvom materiálu, aby sa pred výmenou niekoľkokrát prebrúsila. Náradie brúsené na hranicu svojich možností v prvý deň nemá žiadnu životnosť.
Doba prípravy progresívnej matrice v rozsahu 6–20 staníc je zvyčajne 4–8 týždňov vrátane skúšky a schválenia prvého výrobku, dlhšie, ak ide o snímače v matrici, zložité vačky alebo tesné tolerancie polohy. Kupujúci, ktorí plánujú uvedenie produktu na trh, by mali považovať tento dodací čas za súčasť kritickej cesty, nie za detail, ktorý treba vyriešiť po zmrazení dizajnu.
Kedy pečiatkovanie porazí iné procesy a kedy nie
Vysoko presné razenie nie je automaticky tou správnou odpoveďou. Má vysoké fixné náklady a veľmi nízke variabilné náklady, vďaka čomu je neprekonateľný v objeme a pochybný pod pár tisíc kusov.
| Proces | Náklady na nastavenie | Cena za kus 10 000 kusov | Dosiahnuteľná tolerancia | Najlepšie objemové pásmo |
|---|---|---|---|---|
| Vysoká precision progressive stamping | Vysoká (tooling) | Veľmi nízka | ±0,02 mm | 20 000 až niekoľko miliónov |
| Rezanie laserom plus ohýbanie | Veľmi nízka | Stredná | ±0,10–0,20 mm | 1 až 5 000 |
| CNC dierovanie | Nízka až stredná | Nízka až stredná | ±0,10 mm | 500 až 20 000 |
| Foto chemické leptanie | Stredná | Stredná | ±0,02 mm on thin material | 1 až 100 000, len tenké diely |
| Tlakové liatie plus obrábanie | Vysoká | Nízka | ±0,05 mm | 10 000 a viac, 3D geometria |
Bod kríženia nie je pevný. Jednoduchá plochá konzola s dvoma otvormi môže odôvodniť nástroj na 3 000 kusov, pretože samotný nástroj je lacný. Komplexná progresívna matrica s rezaním v matrici a ôsmimi formovacími stanicami môže potrebovať 50 000 kusov, kým splatí nástroje. Poctivý spôsob, ako sa rozhodnúť, je modelovať celkové náklady počas očakávanej životnosti produktu vrátane pravdepodobnosti zmeny dizajnu – zmena dizajnu je lacná pri rezaní laserom a drahá s nástrojmi.
Pre produkty v sortimente 2 000 – 20 000 kusov existuje užitočná stredná cesta: zostavte progresívnu matricu s menším počtom staníc a vykonajte zostávajúce operácie, ako je rezanie závitov a montáž, offline, kým objemy neodôvodnia ich pridanie. To udržuje počiatočné náklady na nástroje nízke bez toho, aby ste sa zaviazali k procesu, ktorý sa nebude škálovať.
Chyby, ktoré sa prejavia pri vysoko presnom razení
Takmer každá chyba presného razenia má známu príčinu a známe protiopatrenie. Čo sa líši, je to, či dodávateľ zariadil proces tak, aby to včas zachytil. Nižšie uvedená tabuľka obsahuje poruchy, ktoré sa najčastejšie vyskytujú pri vstupnej kontrole.
| Defekt | Obvyklá príčina | Prevencia |
|---|---|---|
| Otrep nad limitom | Opotrebovaná vložka razidla alebo matrice, nesprávna vôľa | Vôľa 5–8 % na každej strane, plánované prebrúsenie, výška otrepu monitorovaná ako trend |
| Rozmerový drift cez beh | Opotrebenie nástroja, chyba podávania pásu, prichádzajúce kolísanie tvrdosti | Snímanie v matrici, SPC kritických rozmerov, materiálové certifikáty s rozsahom tvrdosti |
| Porucha skrútenia a plochosti | Nerovnomerné zvyškové napätie, asymetrické tvarovanie, zlá podpora pásu | Vyvážené usporiadanie pásov, žíhanie na odľahčenie napätia, in-line vyrovnávanie |
| Značky ťahania slimákov a kociek | Nedostatočné odľahčenie slimákov, zlá geometria matrice, slabé mazanie | Senzory na detekciu slimákov, vákuová extrakcia, povrchová úprava matrice |
| Škrabance a odieranie | Nedostatočné mazanie, drsný povrch matrice | Potiahnuté nástroje (TiN, DLC), mazivo prispôsobené materiálu |
| Praskanie v zákrutách | Polomer ohybu pod minimom, materiál je príliš tvrdý, smer zrna | Polomer aspoň 0,8–1,0 násobok hrúbky v mäkkej oceli, 2 násobok v nehrdzavejúcej oceli; žíhanie medzi operáciami |
| Pokovovanie pľuzgiere alebo slabá priľnavosť | Zvyškové lisovacie mazivo, nedostatočná predúprava | Špecifikovaný čistiaci cyklus pred pokovovaním, testovanie priľnavosti na prvom výrobku |
Jedna chyba si zaslúži osobitnú zmienku, pretože je neviditeľná pri lisovaní a objavuje sa neskôr: zvyškové napätie. Tvarovaný diel sa môže v deň výroby dokonale zmerať a po pokovovaní, po tepelnom spracovaní alebo po niekoľkých týždňoch skladovania sa otvára alebo krúti. Ak je rovinnosť funkčne dôležitá, požiadajte o žíhanie na uvoľnenie napätia a kontrolu rovinnosti vykonanú po dokončení, nie skôr.
Vytvorenie RFQ, ktoré vráti cenovú ponuku
Väčšina oneskorení ponuky je spôsobená dopytom, nie dodávateľom. Kompletná žiadosť o cenovú ponuku na vysoko presné razenie obsahuje nasledovné a dodávateľ, ktorý ju dostane, môže zvyčajne odpovedať do troch až piatich pracovných dní.
- 2D výkres s úplným GD&T, vzťažnými bodmi a stanoveným tolerančným štandardom, plus 3D model, kde je geometria zložitá.
- Trieda materiálu, hrúbka s toleranciou, rozsah tvrdosti alebo tvrdosti a príslušná norma.
- Požiadavka na povrchovú úpravu vrátane toho, či rozmery platia pred alebo po nátere.
- Ročný objem, veľkosť uvoľnenia objednávky a očakávaná životnosť produktu. Tieto tri čísla určujú amortizáciu nástrojov viac ako čokoľvek iné na výkrese.
- Kritické charakteristiky funkcie, explicitne označené. Všetko ostatné možno považovať za referenciu na účely citovania.
- Požiadavky na dokumentáciu kvality: správa o prvom článku, plán kontroly, materiálové certifikáty, prípadne úroveň PPAP.
- Požiadavky na balenie a označovanie vrátane schémy vratných kontajnerov.
- Miesto určenia a Incoterms, keďže exportné balenie a preprava podstatne ovplyvňujú náklady na vylodenie.
- Cieľová cena a cieľový dátum začiatku výroby, ak sú pevné. Dodávatelia navrhnú proces okolo oboch.
Najčastejším vynechaním je objemový profil. Cenová ponuka postavená na 100 000 kusoch ročne a cenová ponuka postavená na 2 000 kusoch za rok s mesačným vydaním sa líši viac ako dvojnásobne v cene za diel, pretože nastavenie, amortizácia nástrojov a frekvencia kontrol sú rozložené vo veľmi odlišných množstvách. Uvedenie jednotného čísla si vyžaduje cenovú ponuku pre toto jediné číslo a prekvapenie, keď prídu skutočné vydania.
Štruktúra nákladov: Za čo vlastne platíte
Pochopenie štruktúry nákladov robí vyjednávanie produktívnejším, pretože posúva diskusiu od „zníženia ceny o 8 %“ na „ktorý z týchto prvkov možno zmeniť“.
- Materiál. Zvyčajne 25–45 % z ceny za kus, riadené akosťou, hrúbkou, využitím šírky zvitku a hodnotou zhodnocovania šrotu. Usporiadanie pásu, ktoré znižuje množstvo odpadu z 30 % na 22 %, má väčšiu hodnotu ako väčšina rokovaní o cene.
- Amortizácia nástrojov. Rozložte na celý uvedený objem. Tu sú objemové predpoklady najdôležitejšie.
- Stlačte čas. Údery za minútu vynásobené počtom staníc, ktoré časť zaberá. Diel, ktorý je možné vyrobiť v 12-polohovej matrici s rýchlosťou 300 zdvihov za minútu, je výrazne lacnejší ako ten, ktorý vyžaduje 20 staníc pri 120 zdvihoch za minútu.
- Sekundárne operácie. Rezanie závitov, odstraňovanie otrepov, zváranie, pokovovanie a montáž sú náročné na pracovnú silu a zvyčajne majú vyššie okraje ako samotné lisovanie.
- Inšpekcia. Často podceňovaný. Uvoľnenie dielu so 40 tolerančnými charakteristikami, ktoré sa kontroluje pri každej šarži, stojí oveľa viac ako vydanie dielu so štyrmi.
- Balenie a logistika. Exportné balenie, vysúšadlo, ochrana proti hrdzi a preprava z prístavu do miesta určenia pridávajú viditeľné percento k nákladom na vykládku, najmä v prípade dielov s nízkou hodnotou.
Počas vyjednávania si zaslúžia pozornosť dve skryté náklady. Predpoklady šrotovného sú súčasťou ceny za kus a zriedka sa zverejňujú; pýtať sa na predpokladanú šrotovnosť je legitímna a odhaľujúca otázka. Konsolidácia nákladu je druhá: dodávateľ nachádzajúci sa v blízkosti hlavného kontajnerového prístavu môže konsolidovať zásielky a znížiť náklady na vykládku spôsobom, ktorý cenová ponuka nezviditeľňuje.
Kvalifikácia dodávateľa: Dokumenty na vyžiadanie
Dodávateľ vysoko presného razenia by mal byť schopný vyrobiť nasledovné bez dlhého interného hľadania. Ak si niektorá položka vyžaduje eskaláciu, je to samotná informácia o organizácii.
- Certifikát systému manažérstva kvality s menovaným certifikačným orgánom a rozsah pokrývajúci lisovanie kovov.
- Materiálové certifikáty pre špecifické teplo alebo šaržu zvitkov použitú na prvom výrobku.
- Správa o kontrole prvého článku s nameranými hodnotami pre každú tolerančnú charakteristiku, bez tikátok vyhovieť/nevyhovuje.
- Plán kontroly procesu identifikujúci, ktoré charakteristiky sa kontrolujú, ako často a akým nástrojom.
- Zoznam vybavenia s tonážou lisu, maximálnou veľkosťou lôžka, rýchlosťou zdvihu a kapacitou výšky lisovnice – to ukazuje, či sa náradie skutočne hodí.
- Záznamy o nápravných opatreniach z nedávnych problémov zákazníkov. Dodávateľ bez zaznamenaných problémov je buď nový, alebo ich nezaznamenáva.
- Zoznam subdodávateľov pre pokovovanie, tepelné spracovanie a akúkoľvek externú prevádzku, pretože väčšina únikov kvality pochádza mimo lisovne.
- Balenie vzoriek a štandard identifikácie vrátane sledovateľnosti šarže od kotúča po kartón.
Audit alebo videonávod má väčšiu hodnotu ako súbor dokumentov. Sledovanie toho, ako sa triedi šrot, či sú matrice uložené v regáloch s pripojenými záznamami o údržbe a či je oblasť kontroly oddelená od výrobnej haly, povie skúsenému kupujúcemu viac o schopnosti ako certifikát.
Spolupráca s dodávateľom razieb na báze Ningbo
Ningbo je jedným z praktickejších miest v Číne na získavanie lisovaných kovových dielov, najmä kvôli logistike. Prístav zvláda veľmi vysoký objem kontajnerovej dopravy a továreň vo vzdialenosti približne 25 km od prístavu dokáže premiestniť hotové výrobky z výrobnej linky do kontajnerového dvora za jediný deň. V prípade exportných programov s obmedzenými dodacími lehotami táto blízkosť odstraňuje kategóriu oneskorenia, ktorej sa vnútrozemskí dodávatelia nemôžu vyhnúť.
Ningbo Mingli Electric Technology Co., Ltd. je výrobca a obchodná spoločnosť založená v roku 2017, ktorá pracuje v oblasti lisovaných kovových dielov, plechových dielov a vyrobených zostáv, s uvedenou kapacitou viac ako 5 000 ton ročne a tímom viac ako 50 ľudí. Uvedený procesný rozsah spoločnosti zahŕňa päť trás, ktoré sa mapujú na produktové kategórie: vysoko presné lisovanie lisovaných kovových dielov, spracovanie plechov pre plechové komponenty a spracovanie vnútorných závitov, zváranie a spracovanie plastov podporujúce montážne práce. Vývoj je riadený zákazkou – diely sa vyrábajú podľa zákazníckych výkresov alebo vzoriek, a nie podľa katalógu – a obchodná činnosť spoločnosti je orientovaná na export v celej Európe, Amerike, juhovýchodnej Ázii a na Strednom východe.
Pre kupujúcich je tento profil najužitočnejší v troch situáciách. Po prvé, keď bol komponent navrhnutý v jednom procese a je potrebné ho optimalizovať na lisovanie, pretože cesta vlastného vývoja umožňuje skoré zapojenie do návrhu. Po druhé, keď súčiastka vyžaduje viac ako jeden proces – napríklad vyrazenú konzolu so závitovou vložkou a zváranou výstužou – a konsolidácia zabráni hromadeniu tolerancií pri obchodovaní s tromi dodávateľmi. Po tretie, keď objemy spadajú medzi rozsah malých sérií laserového rezania a rozsah špecializovaných nástrojov s veľmi veľkým objemom, kde môže byť dodávateľ s flexibilnou lisovacou kapacitou a kombináciou typov lisovníc ekonomickejší ako ktorýkoľvek extrém.
Naďalej platí obvyklá hĺbková starostlivosť a nič z toho netreba preskakovať na základe firemného profilu. Požiadajte o certifikát manažérstva kvality a jeho rozsah, potvrďte, ktoré konkrétne certifikáty sú držané, a nie predpokladané, vyžiadajte si zoznam vybavenia podľa veľkosti a tonáže vašej časti a spýtajte sa priamo, ktoré operácie sa vykonávajú interne a ktoré sú subdodávateľské. Opýtajte sa tiež na predpokladanú mieru odpadu v cenovej ponuke a interval prebrúsenia pre matricu, ktorá by viedla váš diel. Dodávateľ, ktorý jasne odpovedá na tieto štyri otázky, je zvyčajne dodávateľ, ktorý kontroluje svoj proces.
Vysoko presné razenie odmeňuje kupujúcich, ktorí to považujú za technický nákup a nie za nákup komodít. Tolerancia, ktorú dostanete, je tolerancia, na ktorú bol nástroj vyrobený, a nástroj odráža vami dodaný výkres, materiál, ktorý ste určili, a objem, na ktorý ste sa zaviazali. Získanie týchto troch vstupov tesne pred vyrezaním matrice má väčšiu hodnotu ako akékoľvek následné vyjednávanie o cene.
Praktická sekvencia je krátka. Definujte kritické charakteristiky a zvyšok nechajte ako referenciu. Vyberte triedu materiálu a toleranciu hrúbky, ktoré ponechávajú priestor pre proces. Odsúhlaste metódu inšpekcie, cieľ spôsobilosti a dokumentáciu pred prvým článkom, nie po prvej sťažnosti. A písomne potvrďte, kto je vlastníkom nástroja, ako dlho sa očakáva jeho životnosť a čo sa stane, keď sa zmení dizajn. Urobte to a ±0,02 mm na výkrese prestane predstavovať riziko a začne byť špecifikáciou.


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Autorské práva © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
